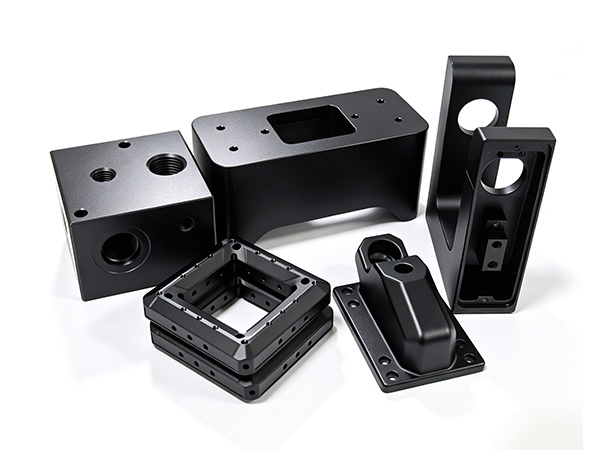
铝外壳CNC就是铝合金坯料通过数控铣床(CNC)直接铣削、钻孔、攻牙、倒角、沉孔,一次性加工成型壳体 / 腔体,常用于工控机箱、仪器外壳、激光设备腔体、电源盒、功放外壳等产品。那么,下面小编讲一下
铝外壳cnc加工结构设计时避坑的细节:
一、壁厚设计(变形、震刀头号来源)
1. ❌ 壁厚<1.0mm(大面积薄壁)
薄壁侧壁极易震刀,出现波浪振纹,加工后释放内应力翘曲。
✅推荐:外壳zui小壁厚≥1.5mm;大面积平板区域≥2mm;如果必须薄壁,增加内部加强筋,分段开槽减小单板面积。
2. ❌ 壁厚忽厚忽薄,厚薄剧烈突变
切削受力不一致,加工变形不一致,阳极氧化后色差明显。
✅尽量统一壁厚;厚度过渡做平缓倒角过渡。
3. ❌ 大面积无加强筋的薄平面盖板
大平面铣完回弹翘曲。
✅在壳体内侧加网格 / 条状加强筋,筋厚≥壁厚,筋转角带 R。
二、内角、圆角 R 角(容易踩坑)
1. ❌ 内腔直角清角 R0
立铣刀刀尖自带 R,无法加工理论直角;如果强行要清角,只能做 EDM 放电加工,成本暴涨、周期拉长,表面有放电纹路,外观件不适合。
✅所有型腔内角统一设 R0.5~R1.0;图纸必须标注内腔 R 角,不要留给工厂默认。
外角(零件外边缘)可以尖角,外轮廓不需要 R。
2. ❌ 多处不同 R 角,频繁换小刀
多个 R 规格会反复换刀,工时上升,良率下降。
✅尽量统一全部内 R 为同一个尺寸。
三、孔与螺纹设计
1. ❌ 盲孔攻牙深度设计太满,没有预留底孔余量
丝锥前端有切削锥,不能攻到孔zui底部,容易崩丝锥、乱牙。
✅盲孔:螺纹有效深度 + 0.5~1 倍螺距的底孔空余深度。
例:M4 有效牙深 6mm,底孔深度至少 7~8mm。
2. ❌ 小孔太深(长径比>5)
细长钻头偏摆,孔倾斜、断钻头。深孔尽量加大孔径或者改为通孔。
3. ❌ 沉头螺丝深度卡死,公差要求严
沉头孔深度很难高精度控制,建议放宽公差;允许螺丝轻微下陷,不要要求螺丝顶面和外壳平面绝对齐平。
4. ❌ 螺纹孔靠近薄壁边缘
攻牙时侧壁容易崩料、变形,孔边留至少≥1 倍孔径的壁厚。
四、台阶、槽位、轮廓
1. ❌ 窄槽,槽宽小于刀具zui小直径
窄槽宽度尽量≥2mm;小于 2mm 的窄槽,要用极小刀具,刚性差、极易断刀。
2. ❌ 深度很深的窄槽
刀具长径比变大,振动大,刀纹严重;能拆结构就拆分壳体,不要做深窄内腔。
3. ❌ 高低台阶过多、零碎小台阶
频繁换刀、多次分层切削,加工费上涨,尺寸累积误差变大。
✅简化结构,合并台阶。
## 五、材料应力与变形控制(6061 重点)
1. ❌ 直接用未去应力毛坯做大面积壳体
原材料轧制内应力,铣掉材料后应力释放,零件铣完慢慢翘曲。
✅大批量精密外壳,毛坯要求去应力退火;设计上采用分体结构代替整块大腔体。
2. ❌ 单边大余量切削
单边切削受力不平衡,零件容易被刀具 “拉扯变形”。设计对称结构,余量均匀。
六、表面、阳极氧化相关设计(外观件必看)
1. ❌ 深盲槽、死角藏切削液
切削液藏在缝隙,清洗不干净,阳极氧化出现水印、色斑、色差。
✅盲腔底部加排水小孔,或者尽量做成通孔结构,方便清洗。
2. ❌ 细小尖锐凸起尖角
阳极时尖端电流集中,容易烧蚀、发黑,外观不良。尖角倒小圆角 R0.3。
3. ❌ 不同厚度大面积拼接在同一可视面
厚度差异会造成阳极膜厚差异,出现色差。可视面尽量等厚。
喷砂阳极外壳:尖锐棱角喷砂容易打圆,外观棱角会变钝,设计外观棱角时要有预期。
七、装配、密封结构避坑
1. ❌ 密封槽尖角,无 R 角
O 型圈安装时容易被尖角割破。密封槽内角 R0.3~R0.5。
2. ❌ 密封槽深度公差标太严
槽深直接影响压缩量,加工微小误差就会造成漏水 / 压溃 O 圈,公差适当放宽。
3. ❌ 定位销孔离边缘太近,孔壁太薄,压配销子时崩边。
八、图纸标注与公差坑(很多设计栽在这里)
1. ❌ 全图统一给超高公差(全部 ±0.02)
非配合面没必要高精度,拉高加工成本;**只对装配关键孔、配合面单独收紧公差,其余按自由公差**。
2. ❌ 缺少基准,基准选在薄壁、易变形的面上
基准面要选刚性好、平整、大平面,薄壁面不能当主基准。
3. ❌ 不标注倒角,默认工厂随意处理
零件锐边容易划伤装配人员,阳极边角崩缺;所有外边缘 C0.3~C0.5 倒角。
九、分体拼接壳体(上下盖 / 拼壳)额外坑
1. ❌ 长对接面没有定位止口,只靠螺丝定位 → 装配错位,接缝不均匀。
✅设计凹凸止口定位(止口高度 1~2mm)。
2. ❌ 止口太薄,铣削后变形,合模缝隙大小不一。
3. ❌ 螺丝孔单边排布,锁紧受力不均,壳体翘曲;螺丝尽量对称布置。