机械精密零件加工是指通过高精度设备对工件进行切削、磨削等处理,使零件尺寸精度达到微米级(1~0.1µm)的制造技术 。该技术广泛应用于汽车、医疗、半导体及机器人等领域。下面,小编介绍一下机械精密零件加工的结构性能要求:
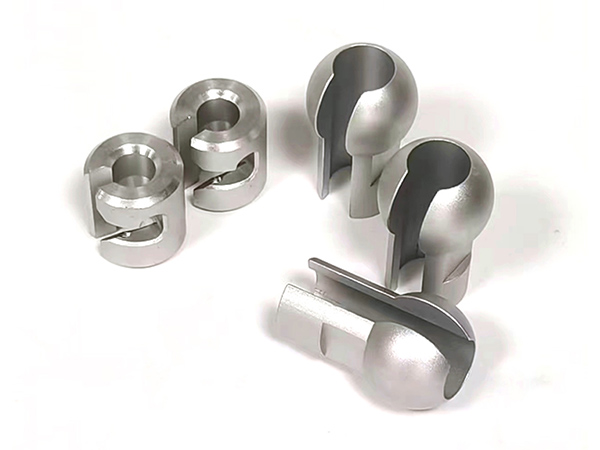
一、结构工艺性要求(结构好不好加工,降报废、控成本)
1. 便于装夹定位
- 预留工艺基准(定位平面、基准孔),基准统一,减少多次装夹带来的累积误差;
- 尽量设计连续、平整的夹持面;避免零件单薄、悬空过长,防止 CNC 切削震刀。
2. 减少薄壁、细长结构
- 薄壁件容易切削振颤、回弹变形;如果必须薄壁,壁厚尽量≥1.5mm;太薄要增加工艺加强筋,后工序再去除;
- 细长轴 / 细长板,长径比不能过大,否则加工弯曲。
3. 内圆角,避免尖锐清角
- 型腔、台阶转角必须加内 R 角(zui小 R 要大于刀具半径);直角清角很难做到,容易崩刀、产生应力集中;
- 外尖角可倒角 C0.3~C1,去除毛刺,防止装配刮手、磕碰崩边。
4. 孔结构设计
- 通孔优于盲孔;盲孔底部保留钻头锥角,不要强行平底;
- 小孔、深孔控制长径比;深孔加工难度大,容易偏斜;
- 孔距、位置度基准明确,避免多层孔不同心。
5. 简化结构,减少多工序
尽量减少翻面、减少电极放电(EDM)、减少磨床工序;能车不磨,能铣不 EDM,降低成本和误差。
6. 退刀槽、越程槽
螺纹、磨削、车削台阶处预留退刀槽,保证刀具可以加工到位,避免加工不到位、划伤已加工表面。
二、尺寸与形位精度性能要求
1. 尺寸公差
精密件常规 IT5~IT7;非配合自由面可放宽 IT8~IT10;
重要配合尺寸单独标注,不要全件标严公差(成本暴涨)。
2. 形位公差(精密件重中之重)
- 平面度:基准平面,保证贴合;工装底座、安装板重点管控;
- 直线度、圆柱度:轴类、导柱;
- 平行度、垂直度:装配基准、定位块;
- 位置度、同轴度:孔组、销孔,多孔装配;
- 圆跳动、全跳动:旋转件(转轴、法兰)。
原则:基准 A/B/C 必须清晰,基准优先选大平面、大孔,小特征不能做主基准。
3. 表面粗糙度 Ra
- 一般非配合面 Ra3.2、Ra6.3;
- 滑动配合面、密封面 Ra1.6、Ra0.8;
- 镜面、精密摩擦副 Ra0.4、Ra0.2;
粗糙度不是越小越好,越高加工成本越高。
三、力学性能要求(强度、刚度、抗变形)
1. 强度:承受载荷不发生断裂、塑性变形;根据受力选材料(45#、SUS304、40Cr、7075 铝等)。
2. 刚度:受力下弹性变形量控制在允许范围。很多精密件不是断,而是受力弯曲导致精度失效**。
- 薄板 / 长件增加筋板、加厚截面,提升刚度。
3. 抗疲劳:往复运动、交变载荷零件(凸轮、连杆、弹簧座),要求疲劳强度,避免长期使用开裂。
4. 抗冲击:承受撞击的零件,不能过脆。
四、稳定性要求(精密件容易忽略:内应力变形)
1. 内应力控制
铝合金、钢板粗加工后,时效去应力(自然时效 / 低温去应力),释放材料内部应力;否则加工完成放置一段时间缓慢变形,超差报废。
厚板、大底板、工装底座,去应力是必做工序。
2. 热稳定性
温度变化产生热胀冷缩。
- 温差大环境:选用低膨胀材料(如殷钢);普通铝件膨胀系数大,高精度场景慎用;
- 装配时考虑不同材料的热膨胀差,防止高温卡死、低温间隙过大。
五、摩擦、耐磨、防腐等专项使用性能
1. 耐磨:运动摩擦副 → 淬火、氮化、镀铬、PVD 涂层;如导套、滑块。
2. 防锈防腐
- 碳钢:发黑、镀锌、硬铬;
- 不锈钢 SUS304/316;
- 铝合金:阳极氧化(硬质阳极氧化耐磨,普通装饰阳极防腐蚀)。
3. 密封性能:密封槽、配合面,控制平面度、粗糙度,防止泄漏。
4. 轻量化:自动化运动件(机械手滑台)用 7075 铝合金,减重同时保证刚度。
六、装配性能要求
1. 互换性:同批次零件可以任意互换装配,不用逐个配磨;
2. 装配导向:销孔、轴端做倒角,方便导入;
3. 避免过定位:多个基准同时限制同一个自由度,造成装配干涉、压装变形;
4. 预留装配间隙:动静配合区分,静配合过盈、滑动配合留合理间隙。
七、材料配套要点
- 结构设计要匹配材料特性:
- 铝合金:易加工、轻,但刚度一般,易变形;
- 45# 钢:性价比高,可淬火提升硬度;
- 40Cr:调质后综合力学好,适合轴类;
- SUS304:防锈,难切削,容易粘刀;
- 铸铁:减震好,内应力稳定,适合设备底座。