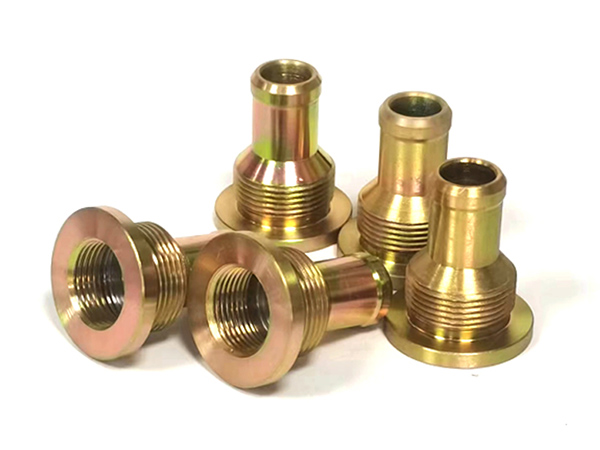
cnc机加工件生产过程中质量管控分为:产前准备、首件确认、过程巡检、异常处置、终检出货,同时管控图纸、工装夹具、刀具、材料、切削参数、环境,重点防止尺寸超差、变形、振刀、毛刺、形位公差不合格。
一、产前管控(预防,源头减少不良)
1. 图纸与工艺评审
- 核对 2D/3D 图纸:尺寸、公差、粗糙度、螺纹、表面处理、形位公差;识别难加工结构:深槽、薄壁、小内 R、细长轴。
- 编制工艺:确定装夹方式、加工顺序、是否需要工艺凸台、粗精分开、热处理工序位置。
薄壁件:粗加工后松夹释放应力,再精加工,减少回弹变形。
2. 来料坯料检查
- 核对材料牌号;检查毛坯有无气孔、裂纹、变形;余量是否均匀。
- 铝件 / 钢件毛坯变形大,优先校平,避免加工后翘曲。
3. 机床、夹具、工装确认
- 机床:主轴、丝杆间隙;热机运行,避免冷机加工尺寸漂移;重要零件记录机床温度。
- 夹具:平口钳、工装定位面清理铁屑,定位销无磨损;夹紧力合理,薄壁件不能夹过紧,防止压变形。
- 工装重复定位精度校验,多批次生产前复校。
4. 刀具管理
- 刀具规格匹配图纸;检查刃口无崩损;刀具悬伸尽量短,减少振刀。
- 设定刀具寿命,到达寿命强制换刀,不要磨钝继续加工;不锈钢、高硬度材料刀具损耗更快。
5. 切削液
保证流量充足;铝件防粘刀;不锈钢充分冷却,抑制加工硬化。
二、首件检验(每批必做,防止批量报废)
换批次、换料、换刀具、改程序、换夹具、换机床,都必须重新做首件。
1. 加工 1 件完整零件,不省略任何工序。
2. 检测项目:
- 全部关键尺寸、配合尺寸;
- 形位公差:平面度、垂直度、平行度、同轴度;
- 粗糙度、倒角、毛刺、螺纹通止规;
- 外观:振刀纹、接刀痕、划伤。
3. 首件记录存档,首件不合格严禁开机批量生产。
三、生产过程巡检(批量生产中间管控)
1. 巡检频次:小批量每 2‑5 件抽检;大批量每 20‑50 件抽检一件;不稳定结构(薄壁、不锈钢)提高抽检频率。
2. 巡检重点:
- 尺寸变化:刀具磨损会逐步造成尺寸偏移;
- 表面状态:振刀、接刀痕、毛刺、划伤;
- 装夹状态:工件有无松动移位;铁屑有没有压伤工件;
- 螺纹:用通止规检验,不能只看卡尺。
3. 做好巡检记录;发现趋势性偏移,及时补偿刀补,不要等超差再处理。
4. 铁屑及时清理,避免铁屑夹在定位面,造成整批尺寸偏。
重点:粗精加工分开,粗加工主要去除余量,精加工保证尺寸;不要一刀干到位。
四、重点缺陷的过程控制对策
1. 尺寸漂移、让刀变形(薄壁铝件高频)
- 粗加工完成后,松开夹具,释放内应力,再重新轻夹紧精加工;
- 减小每刀切削余量,降低切削力;
- 适当提高刚性,增加辅助支撑。
2. 振刀纹、颤振
- 缩短刀具伸出长度;选用刚性更好刀具;
- 调整转速避开共振区间;减少切深。
3. 接刀痕大
- 编程采用圆弧切入切出;刀路重叠;优化进退刀。
4. 毛刺大
- 零件边缘设计倒角;优化切削参数;加工后统一去毛刺工序;
- 铝件出口位置容易翻边,重点检查。
5. 不锈钢粘刀、加工硬化
- 使用涂层硬质合金刀具;降低线速度,加大进给;充分冷却。
6. 多面加工形位公差差
- 尽量一次装夹完成更多特征;减少二次装夹;统一基准;
- 必须二次装夹时,对定位基准做清洁。
五、工序间管控(机加工之后,表面处理之前)
1. 去毛刺倒角:螺纹孔、边角、内腔,毛刺不去除,装配划伤、氧化不良。
2. 清洗除油:铝件要彻底清洗切削油,残留油污造成阳极氧化麻点、色差。
3. 周转防护:零件之间垫垫片,防止磕碰划伤;周转箱干净无铁屑。
六、终检(出货前)
1. 按图纸、检验标准抽样或全检;关键配合尺寸 100% 检测。
2. 核对螺纹、孔位、倒角、外观;形位公差重点复核。
3. 做好标识,区分合格 / 不合格 / 待检;不合格隔离,禁止混入良品。
七、异常处理流程
1. 发现不良,立刻停机,暂停生产。
2. 排查原因:程序、刀补、刀具磨损、夹具松动、毛坯问题、机床漂移。
3. 原因确认、纠正后,重新做首件,合格再恢复生产。
4. 追溯已经加工出来的产品,隔离复检,防止不良流出。
八、降损小要点
1. 不要依靠终检来把不良挑出来,质量是加工过程控制出来,不是靠检验筛选。
2. 薄壁、不锈钢等难加工件,加密巡检频次。
3. 做好刀具寿命管理,刀具磨损是批量不良常见诱因。
4. 机床热变形:长时间连续加工,定时复核尺寸,做刀补补偿。